
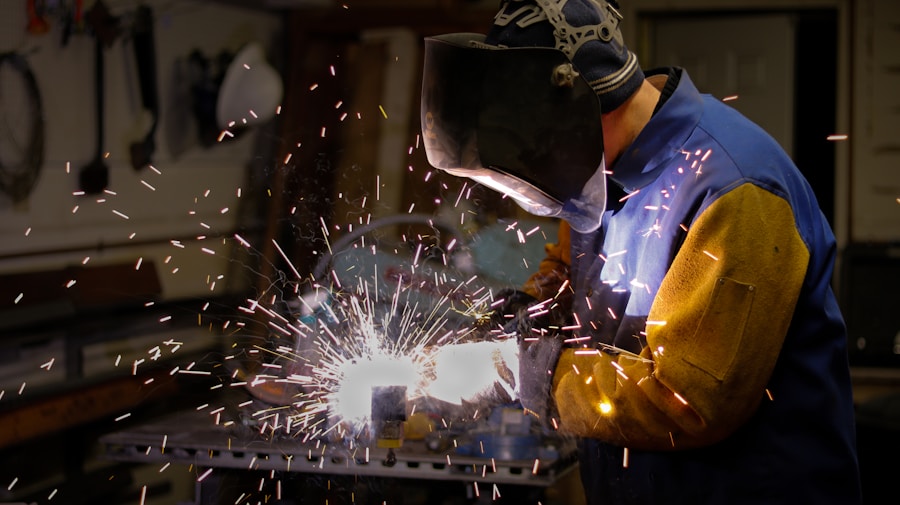
Claro, aquí tienes un artículo sobre técnicas efectivas para soldar piezas de gran tamaño sin comprometer los detalles finos, estructurado con encabezados y subtítulos en español, y escrito en un tono amigable y práctico.
Soldar piezas de gran tamaño conservando la integridad de los detalles más finos es un desafío que se puede superar con la preparación adecuada y la aplicación de técnicas específicas. La clave reside en gestionar la expansión térmica y la contracción de manera controlada, así como en emplear métodos de unión que minimicen la distorsión. No se trata de magia, sino de aplicar principios de ingeniería y de soldadura con precisión.
Preparación Metodológica: El Cimiento de la Precisión
Antes de que la primera gota de metal fundido toque la pieza, la preparación es el 80% de la batalla ganada. Pensar en la preparación como la fundación de un edificio: si no es sólida, toda la estructura corre peligro.
Selección y Limpieza Rigurosa de Materiales
La calidad de los materiales que vas a unir es fundamental. No puedes construir una obra maestra con materiales de baja calidad.
Inspección Visual Exhaustiva
Antes de empezar, examina tus piezas. Busca grietas, deformaciones o impurezas. Piensa en esto como un chequeo médico para tus materiales. Cualquier problema latente puede magnificarse con el calor de la soldadura.
Eliminación de Contaminantes
Aceite, grasa, óxido o pintura son enemigos silenciosos de una soldadura fuerte y limpia. Estos contaminantes no solo debilitan la unión, sino que pueden causar porosidad y otros defectos difíciles de eliminar, especialmente en zonas delicadas. Utiliza cepillos de alambre adecuados, desengrasantes y, si es necesario, métodos de limpieza química o abrasiva. La limpieza debe ser meticulosa, como limpiar el bisturí de un cirujano.
Diseño de la Junta y Selección del Proceso de Soldadura
La forma en que preparas la junta y el proceso que eliges son tan importantes como la habilidad del soldador.
Optimización de las Geometrías de Unión
Para piezas grandes, la elección de la junta correcta puede minimizar el aporte de calor y la cantidad de material de aporte necesario.
Biseles Adecuados para Penetraciones Controladas
Si necesitas una penetración profunda, un bisel bien diseñado permite lograrla con menos pasadas y, por ende, con menos calor acumulado. Considera juntas en V, U o J, según el espesor y el acceso. Piensa en el bisel como un canal que dirige el calor de forma más eficiente.
Ranuras y Escalonamientos para Minimiz ar Tensión
En algunos casos, el uso de ranuras o escalonamientos puede ayudar a distribuir la tensión y minimizar la deformación en las áreas de detalle. Esto es particularmente útil cuando se sueldan componentes más finos a estructuras más robustas.
Elección Estratégica del Proceso de Soldadura
No todos los procesos son iguales. La elección correcta puede ser la diferencia entre una soldadura perfecta y un desastre.
Soldadura TIG (GTAW): La Precisión como Norma
Para detalles finos y control de calor, el TIG es tu mejor aliado. Permite un control excepcional del arco y del aporte de calor, ideal para soldar aleaciones sensibles o componentes delgados que forman parte de una estructura mayor. Es como usar un pincel fino en lugar de una brocha.
Soldadura MIG/MAG (GMAW): Eficiencia con Control
Si bien el MIG/MAG puede ser más rápido, la clave está en ajustar los parámetros para minimizar el calor. Utiliza pulsos y configuraciones de baja intensidad cuando sea posible. Es una opción más industrial, pero con la configuración correcta, puede ser sorprendentemente gentil.
Soldadura por Arco Sumergido (SAW): Para Grandes Volúmenes, con Precauciones
Para la unión de secciones masivas, el SAW puede ser eficiente. Sin embargo, el control del calor y la protección de los detalles finos adyacentes requerirán técnicas de «blocking» o «skip welding» y una gestión cuidadosa del aporte térmico total. Piensa en este método como un «apisonador» que necesita ser guiado con cuidado para no aplastar lo delicado.
Gestión Inteligente del Calor: El Arte de la Contención
El calor es el combustible de la soldadura, pero también su mayor destructor potencial, especialmente cuando se trabaja con piezas de gran tamaño donde la expansión y contracción pueden ser un verdadero torbellino.
Secuencias de Soldadura Estratégicas
La forma en que sueldas, en qué orden y de qué manera, tiene un impacto directo en la distorsión.
Soldadura en «Backstep» (Retroceso)
Esta técnica implica soldar pequeñas secciones en dirección opuesta al avance general de la soldadura. Esto ayuda a contrarrestar las tensiones y a minimizar la contracción en un área, distribuyendo la fuerza de manera más uniforme. Es como darle un pequeño tirón hacia atrás a una cuerda tensa para que no se anude.
Soldadura por Bloques o Segmentos
Divide la junta en secciones más pequeñas y suelda cada una de ellas de forma independiente, permitiendo que la pieza se enfríe entre segmentos. Esto evita que el calor se acumule en un solo punto, reduciendo significativamente la distorsión. Imagina construir una pared, no la levantas de golpe, sino por secciones manejables.
Soldadura Alternada o Cruzada
Cuando se sueldan dos piezas paralelas o estructuras simétricas, alternar los puntos de soldadura o saltar de un lado a otro ayuda a equilibrar las tensiones de contracción y a mantener la pieza más plana. Piensa en un ajedrecista moviendo sus piezas para mantener el equilibrio en el tablero.
Precalentamiento y Postcalentamiento Controlados
Estas técnicas son tus herramientas para domar la expansión y contracción.
El Propósito del Precalentamiento
El precalentamiento, especialmente en metales con alto coeficiente de expansión térmica o en soldaduras de gran espesor, reduce el gradiente de temperatura entre la zona de soldadura y el resto de la pieza. Esto disminuye la velocidad de enfriamiento y, por lo tanto, las tensiones residuales. No es solo calentar, es preparar el terreno.
Controlando la Temperatura de Precalentamiento
La temperatura exacta dependerá del material y del proceso. Utiliza pirómetros o bloques de temperatura para asegurarte de que la pieza esté uniformemente caliente.
El Rol del Postcalentamiento (O Tempering)
El postcalentamiento, aplicado después de la soldadura, puede aliviar las tensiones residuales, mejorar la tenacidad del metal de soldadura y de la zona afectada por el calor (ZAC), y prevenir la formación de fisuras. A menudo se realiza a temperaturas por debajo de la temperatura de recristalización del material. Es como darle un último masaje a los músculos para que no queden tensos.
Enfriamiento Lento y Controlado
La velocidad a la que una pieza se enfría es crítica. Un enfriamiento demasiado rápido puede generar tensiones internas como un rayo que atraviesa una tormenta.
Uso de Mantas Aislantes o Hornos de Recocido
Después de soldar y, si es necesario, aplicar postcalentamiento, permitir que la pieza se enfríe lentamente en un entorno controlado es vital. Las mantas aislantes o incluso el enfriamiento gradual dentro de un horno apagado son métodos efectivos. Esto permite que las tensiones internas se disipen de forma más gradual y menos destructiva.
Técnicas Específicas para la Preservación de Detalles
Ahora vamos a lo que realmente nos importa: cómo proteger esas pequeñas maravillas que hacen que la pieza sea especial.
Protección Física de Zonas Delicadas
A veces, la mejor defensa es una buena barrera.
Uso de Escudos Térmicos
Materiales como mantas de fibra de vidrio, placas de grafito o compuestos cerámicos pueden colocarse estratégicamente alrededor de las áreas detalladas para disipar el calor y evitar su transferencia directa. Piensa en ellos como «paraguas» contra el calor intenso.
Refrigeración Localizada y Controlada
Para ciertos detalles, se pueden usar métodos de enfriamiento localizados. Por ejemplo, almohadillas refrigeradas por agua o incluso la aplicación controlada de agua o aire comprimido en áreas específicas (si el material lo permite y con extrema precaución para evitar choques térmicos) pueden ayudar a mantener baja la temperatura de esas zonas. Esto es como tener un «aire acondicionado» portátil para las partes sensibles.
Minimización del Aporte de Calor en Zonas Críticas
Reducir el calor donde no se quiere es fundamental.
Selección de Consumibles de Bajo Aporte Térmico
Utiliza electrodos, alambres o varillas de soldadura que requieran menor amperaje y voltaje para lograr la fusión deseada. Esto reduce la energía total que se transfiere a la pieza.
Arco Corto y Preciso
Mantener un arco de soldadura corto y concentrado minimiza la dispersión del calor. Un arco más largo tiende a ser más errático y a irradiar más calor en direcciones no deseadas. Es como mantener el foco de una linterna en un punto específico.
Uso de Corrientes Pulsadas
En procesos como el TIG y el MIG/MAG, la soldadura pulsada permite ciclos de alta corriente para la fusión y ciclos de baja corriente para el enfriamiento, reduciendo el aporte térmico total sin sacrificar la penetración. Esto es como tener un «parpadeo» controlado de calor.
Mecanizado y Acabado Post-Soldadura: El Toque Final
La soldadura es solo una parte del proceso. El trabajo posterior es crucial para restaurar la forma y la funcionalidad.
Corrección de Deformaciones Mínimas
Si a pesar de todas las precauciones ha habido una ligera deformación, existen métodos para corregirla.
Tensión Mecánica Controlada (Peening)
En algunos materiales, el golpeo controlado con martillos especiales sobre la zona de soldadura o adyacente puede inducir tensiones de compresión que ayudan a contrarrestar las tensiones de tracción que causan la deformación. Es un proceso que requiere mucha práctica y conocimiento del material. Piensa en ello como «reeducar» el metal.
Enderezado por Calor Inducido
En casos extremos, se puede usar calor localizado y enfriamiento rápido o tensión mecánica para «volver a dar forma» a la pieza. Esta es una técnica avanzada y debe ser realizada por expertos.
Recuperación de Detalles Finos
Una vez que la estructura principal está soldada y dimensionada, se puede trabajar en los detalles.
Mecanizado de Precisión Post-Soldadura
Si los detalles son mecánicos o requieren tolerancias muy ajustadas, puede ser necesario realizar un mecanizado final después de la soldadura. Asegúrate de que las tensiones residuales de la soldadura se hayan aliviado lo suficiente para evitar que la pieza se deforme durante el mecanizado.
Técnicas de Acabado y Pulido
Para detalles estéticos, se pueden utilizar métodos de lijado, pulido o incluso micro-chorreado para restaurar la apariencia original y eliminar cualquier marca de soldadura o imperfección. Es el paso final para que la obra brille.
Inspección y Control de Calidad: La Verificación Final
| Técnica de soldadura | Descripción | Ventajas | Desventajas |
|---|---|---|---|
| Soldadura por arco sumergido | El arco eléctrico se forma entre el electrodo y la pieza a soldar, mientras un fundente granulado cubre la zona de soldadura. | Alta velocidad de soldadura, alta calidad de la unión, bajo nivel de salpicaduras. | Requiere equipo especializado, no es adecuada para todas las posiciones de soldadura. |
| Soldadura por fricción | Las piezas se unen mediante la aplicación de presión y fricción, generando calor que funde el material y forma la unión. | Alta velocidad de soldadura, no genera salpicaduras, no requiere material de aporte. | Limitada a ciertos materiales, requiere maquinaria específica. |
| Soldadura láser | Un haz de luz láser funde el material en la zona de unión, creando una soldadura precisa y de alta calidad. | Alta precisión, mínima distorsión, soldadura sin contacto directo con la pieza. | Costo elevado, sensibilidad a la calidad de la superficie de las piezas. |
No puedes asumir que todo salió perfecto. La inspección es tu garantía.
Métodos de Inspección No Destructivos (END)
Estos métodos te permiten evaluar la calidad de la soldadura sin dañar la pieza.
Inspección Visual y por Medición
Comienza siempre con una inspección visual minuciosa para detectar grietas, porosidad, socavados o falta de fusión. Utiliza instrumentos de medición para verificar dimensiones y tolerancias.
Líquidos Penetrantes (LP)
Ideales para detectar discontinuidades superficiales abiertas a la superficie, como grietas finas, que podrían pasar desapercibidas a simple vista. Es como aplicar un tinte especial a una herida para ver si hay fisuras ocultas.
Partículas Magnéticas (PM)
Efectivas para materiales ferromagnéticos, detectan grietas y defectos superficiales y subsuperficiales al crear un campo magnético y observar cómo se alinean las partículas en las áreas de discontinuidad.
Ultrasonido (UT)
Permite la detección de defectos internos, midiendo el tiempo que tardan las ondas sonoras en viajar a través del material y reflejarse en las discontinuidades. Es como usar un «sonar» para el interior de la soldadura.
Radiografía (RT)
Utiliza rayos X o rayos gamma para crear una imagen del interior de la soldadura, revelando defectos internos como porosidad, inclusiones o falta de fusión.
Control Dimensional y Verificación de Tolerancias
Asegúrate de que la pieza final cumpla con las especificaciones de diseño.
Uso de CMM (Máquinas de Medición por Coordenadas)
Para mediciones de alta precisión, las CMM son herramientas invaluables para verificar que las dimensiones y las tolerancias se mantengan dentro de los límites aceptables.
Plantillas y Calibres Personalizados
Para formas complejas o detalles recurrentes, el uso de plantillas y calibres hechos a medida puede agilizar y asegurar la precisión del control dimensional.
En resumen, soldar piezas grandes manteniendo la delicadeza de los detalles finos es un baile entre la fuerza y la precisión. Requiere un enfoque metódico, un profundo conocimiento de los materiales y procesos, y una ejecución cuidadosa. Al dominar estas técnicas, puedes estar seguro de que tus grandes proyectos de soldadura no solo serán sólidos, sino también impecables en cada detalle.