
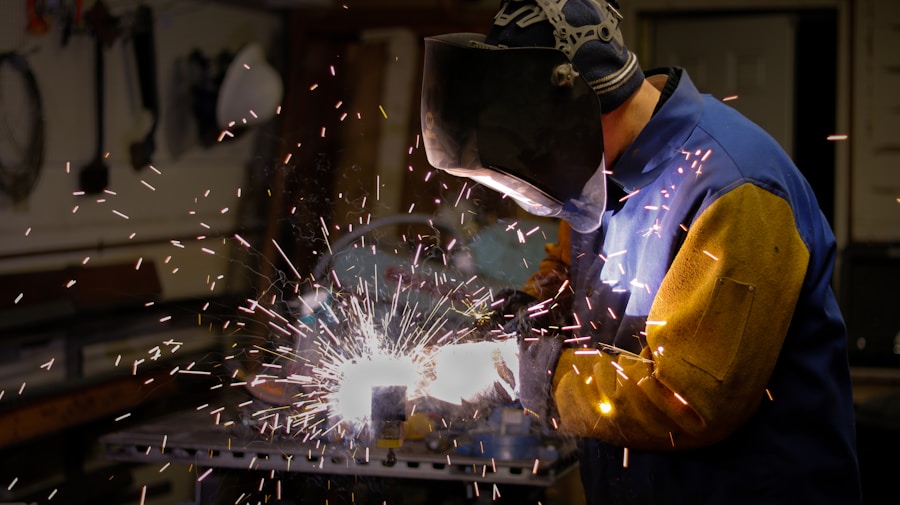
¿Buscas dominar el arte de la soldadura invisible para estructuras metálicas complejas y quieres encontrar toda la información necesaria en un solo sitio? Has llegado al lugar adecuado. Este artículo se adentra en las técnicas y consideraciones esenciales para lograr uniones metálicas que no solo sean robustas, sino también estéticamente integradas, un requisito cada vez más común en la arquitectura moderna, el diseño industrial y la fabricación de precisión.
Comprendiendo la Soldadura Invisible: Más Allá de la Unión
La soldadura invisible, a diferencia de la soldadura tradicional donde las aportaciones de material y la geometría de la junta son evidentes, se enfoca en crear uniones discretas y casi imperceptibles. El objetivo principal es que la junta suelde se integre de tal manera que parezca una continuación natural del material base, eliminando la necesidad de post-procesamiento estético extensivo como el lijado o el relleno. Esto es crucial en aplicaciones donde la estética juega un papel tan importante como la integridad estructural.
¿Por Qué Elegir la Soldadura Invisible?
La demanda de soldadura invisible surge de la necesidad de cumplir con estándares estéticos cada vez más exigentes. Imagina un edificio con grandes ventanales de metal, donde los marcos deben ser lo más limpios posible, o una pieza de mobiliario de diseño donde cada línea debe ser fluida. La soldadura invisible es la respuesta a estas necesidades, permitiendo que la estructura hable por sí misma, sin interrupciones visuales.
El Desafío de la Integración
La complejidad reside en lograr que la soldadura sea lo más cercana posible al acabado superficial del metal base, minimizando o eliminando la diferencia de altura y textura. Esto requiere un control preciso sobre el proceso de soldadura y, a menudo, el uso de técnicas especializadas y materiales de aportación cuidadosamente seleccionados.
Técnicas Clave para la Soldadura Invisible
Dominar la soldadura invisible no es cosa de magia, sino de aplicar las técnicas adecuadas con precisión y conocimiento. Aquí desglosaremos algunos de los métodos más efectivos.
Soldadura TIG (GTAW): El Estándar de Precisión
La soldadura por Arco de Tungsteno y Gas (TIG), también conocida como GTAW, es a menudo la técnica de elección para la soldadura invisible, especialmente en metales como el acero inoxidable, aluminio y aleaciones de titanio. Su capacidad para ofrecer un control excepcional sobre el baño de fusión la convierte en una herramienta poderosa.
Control del Arco y la Temperatura
- Maniobra del Soplete: La forma en que se mueve el soplete es fundamental. Se busca un movimiento constante y rítmico que permita que el calor se disipe uniformemente, evitando la acumulación excesiva que podría deformar el material o crear una línea de soldadura excesivamente ancha. Un ligero movimiento circular o en «ochos» puede ser útil.
- Amperaje Ajustado: Mantener un amperaje estable y adecuado para el espesor del material es vital. Demasiado amperaje puede quemar el metal o crear un cordón demasiado grande, mientras que muy poco puede resultar en una penetración insuficiente y una unión débil.
- Gas de Protección: El gas de protección, generalmente argón, juega un rol crucial. Debe ser aplicado de manera consistente para proteger el baño de fusión de la atmósfera y prevenir la oxidación, que arruinaría el acabado invisible.
Materiales de Aportación y su Selección
- Diámetro y Composición: La varilla de aportación debe ser del diámetro correcto para el tamaño de la junta y de una composición que coincida o sea compatible con el metal base. Para acabados invisibles, a menudo se prefieren varillas delgadas.
- Técnica de Alimentación: Alimentar la varilla de aportación al baño de fusión de manera suave y constante es clave. Evitar salpicaduras y permitir que el material de aportación se funda gradualmente en el baño de fusión, en lugar de «golpearlo».
Soldadura MIG/MAG (GMAW): Optimizando para el Acabado
Aunque tradicionalmente asociada con una mayor productividad y a veces un acabado menos refinado, la soldadura MIG/MAG (GMAW) también puede adaptarse para lograr resultados invisibles, especialmente con las configuraciones y técnicas correctas.
Configuraciones de Pulso y Transferencia
- Modo de Transferencia Pulsada: El modo de transferencia pulsada es la piedra angular para lograr soldaduras invisibles con MIG/MAG. Permite un control más fino sobre el aporte de calor, imitando algunas de las características de la soldadura TIG y reduciendo las salpicaduras.
- Parámetros de Voltaje y Amperaje: Ajustar cuidadosamente el voltaje y el amperaje es esencial. El objetivo es obtener una transferencia de metal suave y controlada, con mínima formación de globos y salpicaduras.
Preparación de Bordes y Técnica de Deslizamiento
- Preparación Precisa: Para MIG/MAG, una preparación de bordes muy precisa es aún más importante. Las juntas a tope bien alineadas y sin huecos son cruciales para evitar que el material de aportación se desborde y cree una línea visible.
- Ángulo de la Pistola y Velocidad: Mantener el ángulo correcto de la pistola y una velocidad de desplazamiento uniforme ayuda a controlar la forma y el tamaño del cordón. Una técnica de «deslizamiento» o «tirón» puede ser más efectiva que un empuje para un acabado más plano.
Técnicas de Relleno y Acabado Complementario
En algunos casos, incluso con la mejor técnica de soldadura, puede ser necesario un toque final para alcanzar la invisibilidad perfecta.
Lijado y Pulido Controlado
- Herramientas de Grano Fino: Si el lijado es necesario, se deben utilizar herramientas de grano muy fino para minimizar la eliminación de material base y evitar crear un surco visible.
- Movimientos Suaves y Uniformes: El lijado debe ser aplicado con movimientos suaves y uniformes, siguiendo la línea de la junta, para lograr una transición imperceptible entre el metal base y el área soldada.
Uso de Materiales de Relleno Específicos
- Pastas y Masillas Especializadas: Existen pastas y masillas de relleno metálico diseñadas para adherirse bien al metal base y, una vez lijadas y pulidas, mimetizarse con el acabado circundante. La elección del material debe ser compatible con el metal base.
Preparación de las Superficies: El Pilar Invisible
La preparación de las superficies antes de soldar es, quizás, el factor más subestimado y a la vez más crítico para lograr una soldadura verdaderamente invisible. Si los bordes no están perfectamente limpios y alineados, ni la mejor técnica de soldadura podrá compensar.
Limpieza Impecable: Eliminando Toda Contaminación
Cualquier residuo, ya sea aceite, grasa, óxido o pintura, actuará como un obstáculo para una fusión limpia y puede generar porosidades o inclusiones que arruinan el acabado.
Métodos de Desengrasado
- Disolventes Específicos: El uso de disolventes específicos para el tipo de metal es esencial. Acetona, alcohol isopropílico o desengrasantes industriales son comunes. Es importante asegurar que el disolvente se evapore completamente antes de soldar.
- Limpieza con Cepillo de Acero Inoxidable: Para eliminar óxido o escamas de laminación, un cepillo de acero inoxidable es útil, pero asegúrate de que el cepillo sea específico para el metal que estás trabajando para evitar la contaminación cruzada.
Eliminación de Recubrimientos
- Chorro de Arena o Esferas de Vidrio: Para eliminar recubrimientos o pintura, el chorro de arena (con el medio adecuado para no dañar el metal) o el chorro de esferas de vidrio pueden ser efectivos.
Preparación Precisa de los Bordes
La geometría de la junta es fundamental para que el material de aportación se integre de manera fluida.
Biselado y Ranurado
- Ángulos Precisos: Para juntas a tope, un biselado limpio y preciso, con el ángulo correcto, asegura una penetración completa y un cordón que no sobresale excesivamente.
- Ranuras en V, U o J: Dependiendo del espesor del material y el tipo de junta (a tope, en T, etc.), se pueden requerir ranuras en V, U o J. El objetivo es crear un canal donde el metal de aportación pueda fundirse y llenar el espacio sin crear un relieve.
Alineación Perfecta
- Dispositivos de Sujeción: El uso de jigs, mordazas o dispositivos de sujeción es crucial para mantener las piezas perfectamente alineadas durante el proceso de soldadura. Incluso una pequeña desalineación puede forzar el baño de fusión a llenar un espacio irregular, resultando en un cordón visible.
Selección de Materiales: La Armonía del Metal
Elegir los materiales de aportación adecuados es como seleccionar los pinceles correctos para un artista: la herramienta equivocada puede arruinar la obra maestra. La compatibilidad y la estética son primordiales.
Metales de Aportación y su Compatibilidad
La composición química del material de aportación debe ser lo más cercana posible a la del metal base. Esto asegura que la unión tenga propiedades mecánicas similares y, crucialmente, que el color y el acabado superficial se mimetizan.
Acero Inoxidable
- Varillas y Hilos de Baja Aleación: Para aceros inoxidables, se suelen utilizar varillas o hilos de aporte con un contenido de cromo y níquel similar al del metal base. La selección específica dependerá del tipo de acero inoxidable (austenítico, ferrítico, martensítico).
- Evitar la Oxidación y Decoloración: La oxidación durante la soldadura puede dejar marcas antiestéticas. El uso de gas de protección de alta calidad y, en algunos casos, pastas desoxidantes puede ayudar a prevenir esto.
Aluminio
- Aleaciones Específicas: El aluminio presenta un desafío particular debido a su alta conductividad térmica y la formación de óxido de aluminio. Se deben usar aleaciones de aporte diseñadas para la aleación específica de aluminio base. Por ejemplo, las aleaciones 4043 y 5356 son comunes para el aluminio 6061.
- Control de la Temperatura: El sobrecalentamiento del aluminio puede causar deformaciones significativas, haciendo la soldadura visible. El control preciso de la temperatura es, por lo tanto, vital.
Consideraciones de Acabado del Material Base
El estado del material base antes de soldar también influye en la apariencia final de la soldadura.
Acabado Cepillado o Pulido
- Coordinación del Acabado: Si el metal base tiene un acabado cepillado o pulido, idealmente, el proceso de soldadura y cualquier post-procesamiento deberían imitar ese acabado. Esto puede implicar lijado con granos específicos o incluso pulido a espejo en aplicaciones de muy alta gama.
- Evitar Marcas de Calor: Las marcas de calor, anillos de enfriamiento o decoloraciones alrededor de la soldadura son un claro indicador. Técnicas de soldadura rápida y enfriamiento controlado pueden minimizar estos efectos.
Control de Calidad y Pruebas: Asegurando la Integridad Invisible
| Técnica de soldadura | Nivel de complejidad | Material de trabajo | Costo |
|---|---|---|---|
| Invisible | Alto | Metales | Variable |
Una soldadura invisible no solo debe verse bien, sino también ser estructuralmente sólida. Un proceso de control de calidad riguroso es indispensable.
Inspección Visual Detallada
La inspección visual es el primer y más importante paso para evaluar la calidad de una soldadura invisible.
Criterios de Evaluación
- Continuidad del Cordón: ¿El cordón de soldadura es continuo, sin interrupciones, vacíos o socavados?
- Penetración Adecuada: ¿La penetración es suficiente para garantizar la resistencia estructural sin ser excesiva y crear un relieve?
- Ausencia de Defectos Superficiales: ¿Hay porosidad, grietas, salpicaduras o inclusiones visibles?
- Igualación del Acabado: ¿La textura y el color del cordón se integran visualmente con el material base?
Pruebas No Destructivas (PND)
Para aplicaciones críticas, las PND son esenciales para verificar la integridad interna de la soldadura sin dañarla.
Inspección Radiográfica (Rayos X)
- Detección de Defectos Internos: Los rayos X pueden revelar porosidad interna, inclusiones de escoria, falta de fusión y grietas internas que no son visibles en la superficie.
- Interpretación Experta: La interpretación de las radiografías requiere personal cualificado y experimentado.
Inspección por Ultrasonido
- Detección de Discontinuidades: Las ondas ultrasónicas pueden detectar grietas, porosidad y otras discontinuidades internas, así como verificar la calidad de la penetración.
- Versatilidad: Es particularmente útil para detectar defectos en planos no paralelos a la superficie.
Inspección por Partículas Magnéticas y Líquidos Penetrantes
- Detección de Grietas Superficiales y Subsuperficiales: Estas técnicas son efectivas para detectar grietas y discontinuidades abiertas a la superficie o muy cerca de ella. Son especialmente útiles para materiales ferromagnéticos (partículas magnéticas) y no ferromagnéticos (líquidos penetrantes).
Pruebas de Tensión y Doblez
Aunque destructivas, estas pruebas son cruciales para validar la resistencia mecánica de la soldadura.
Ensayo de Tensión
- Medición de Resistencia a la Tracción: Se aplica fuerza de tracción a una probeta para determinar la resistencia a la ruptura de la junta soldada.
- Evaluación de Ductilidad: También puede medir la capacidad del material para deformarse plásticamente antes de romperse.
Ensayo de Doblez
- Evaluación de Flexibilidad y Resistencia a la Fractura: Se dobla la probeta soldada para evaluar la flexibilidad y la resistencia a la fractura de la soldadura y la zona afectada por el calor (ZAC).
Al dominar estas técnicas y enfoques, estarás en camino de lograr uniones metálicas que no solo soportan cargas, sino que también deleitan la vista, integrándose de manera impecable en el diseño general de tus estructuras metálicas complejas. Recuerda que la paciencia, la práctica y la atención al detalle son tus mejores aliados en esta búsqueda de la perfección invisible.