
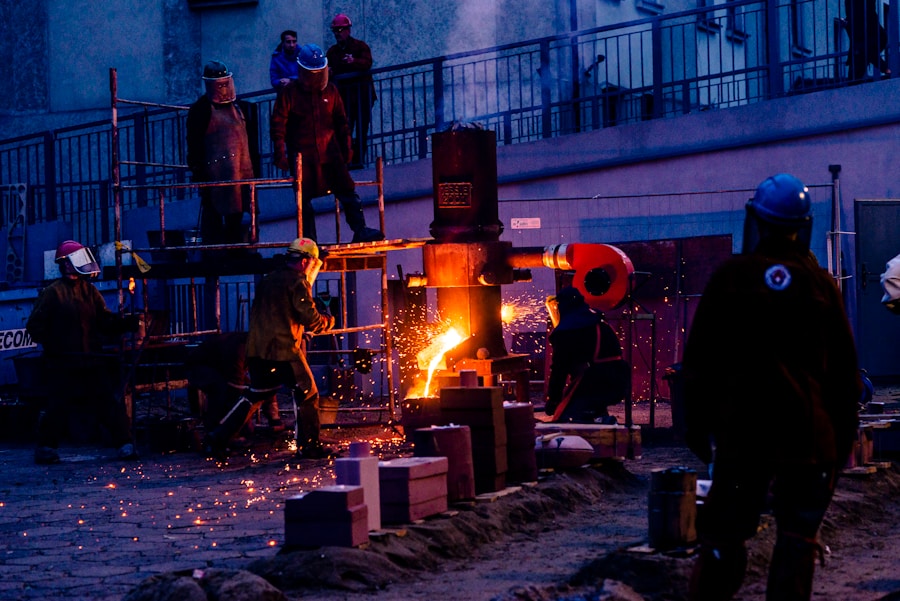
La capacidad de producir piezas fundidas de metal de manera autónoma es, sin lugar a dudas, un pilar fundamental para la independencia en cualquier taller, ya sea este un espacio de hobby, un prototipado de ingeniería o una pequeña producción artesanal. Dominar la técnica de fundición en lingotera no es simplemente aprender un proceso más; es adquirir la libertad de transformar materia prima en componentes funcionales o artísticos, liberándose de la dependencia de proveedores externos, reduciendo costos y acelerando los tiempos de desarrollo. Es la llave que abre la puerta a la innovación y a la personalización ilimitada. Esta técnica, a menudo subestimada en su simplicidad inicial, esconde una profundidad de conocimiento y práctica que, una vez asimilada, empodera al artesano o ingeniero con un control sin precedentes sobre su proceso creativo y productivo.
I. Comprendiendo la Fundición en Lingotera: Fundamentos Esenciales
La fundición en lingotera, o en molde permanente, se distingue de otras técnicas de fundición por la reutilización de su molde, la lingotera. Este método es idóneo para producciones de volumen medio a alto, donde la consistencia dimensional y la calidad superficial son críticas, y se buscan propiedades mecánicas superiores a las obtenidas con moldes de arena.
A. Definición y Principios Básicos
La fundición en lingotera es un proceso metalúrgico en el cual se vierte metal fundido por gravedad o a baja presión en un molde metálico precalentado, denominado lingotera. A diferencia de los moldes de arena, que son destructivos y de un solo uso, las lingoteras están diseñadas para soportar múltiples ciclos de fundición. Una vez que el metal se solidifica dentro de la cavidad del molde, la pieza fundida es extraída y la lingotera puede ser reutilizada después de un enfriamiento y recubrimiento adecuados. Este proceso es particularmente apto para aleaciones no ferrosas como el aluminio, el zinc, el cobre y el magnesio, aunque algunas aleaciones ferrosas pueden fundirse también, si el material del molde lo permite.
B. Ventajas y Desventajas de la Fundición en Lingotera
Como cualquier proceso de fabricación, la fundición en lingotera presenta un conjunto distintivo de ventajas y desventajas que deben ser consideradas al seleccionar el método de producción adecuado para un componente específico.
1. Ventajas
- Acabado superficial superior: Las piezas obtenidas suelen tener una rugosidad superficial menor en comparación con la fundición en arena, lo que a menudo reduce o elimina la necesidad de mecanizado posterior.
- Precisión dimensional mejorada: Los moldes metálicos mantienen su forma de manera más consistente, resultando en tolerancias dimensionales más ajustadas.
- Propiedades mecánicas superiores: El enfriamiento más rápido del metal en contacto con el molde metálico resulta en una estructura de grano más fina, lo que se traduce en una mayor resistencia a la tracción y dureza.
- Producción de alto volumen y repetibilidad: La durabilidad de la lingotera permite series de producción extensas con alta consistencia.
- Menor porosidad: La tasa de solidificación controlada puede reducir la formación de porosidad interna.
2. Desventajas
- Costo inicial elevado del molde: El diseño y la fabricación de una lingotera son complejos y costosos, lo que la hace menos atractiva para producciones de bajo volumen o prototipos.
- Limitaciones de diseño: Las piezas deben ser diseñadas para facilitar su extracción del molde, lo que implica consideraciones de ángulos de desmoldeo, espesores de pared y la ausencia de socavados complejos.
- Rango de aleaciones limitado: Aunque versátil, no todas las aleaciones son adecuadas para este proceso, especialmente aquellas con altos puntos de fusión o aquellas que tienden a adherirse al molde.
- Ciclos de producción más lentos que el Die Casting: Aunque es un proceso de alto volumen, el tiempo de ciclo es generalmente más largo que el de la fundición a presión (Die Casting) debido a la gravedad o baja presión utilizada.
II. El Taller Preparado: Herramientas y Equipos Indispensables
Antes de verter el primer metal, la preparación del entorno de trabajo y la selección adecuada de herramientas son pasos críticos que garantizan la seguridad y el éxito de la fundición. Un taller bien equipado es la base sobre la que se asienta la autonomía.
A. El Crisol y el Horno de Fusión
El corazón de la fundición es la capacidad de fundir metal de manera segura y eficiente. El crisol, un recipiente refractario, es donde se contiene el metal durante la fusión. Los hay de grafito, carburo de silicio o arcilla-grafito, cada uno con sus propias características de resistencia al calor y compatibilidad con diferentes metales. La elección del tamaño y material del crisol dependerá del volumen de metal a fundir y del tipo de aleación.
El horno de fusión, por su parte, es el dispositivo que proporciona el calor necesario para llevar el metal al estado líquido. Pueden ser eléctricos, de gas propano o de inducción. Los hornos eléctricos son populares por su control preciso de la temperatura y su menor emisión de humos. Los de gas, más económicos en su inversión inicial, ofrecen mayor flexibilidad en cuanto a portabilidad y rapidez de calentamiento, aunque requieren una ventilación adecuada. Los hornos de inducción, por su alta eficiencia y velocidad, son la elección para talleres más avanzados o producciones de mayor volumen.
B. La Lingotera: Diseño y Materiales
La lingotera es el molde reutilizable que define la forma de la pieza final. Su diseño es crucial para la calidad de la pieza y la vida útil del molde.
1. Materiales para Lingoteras
Las lingoteras suelen fabricarse de aceros aleados de alta resistencia al calor, como aceros para herramientas H13, H11 o hierros fundidos especiales. Estos materiales deben soportar choques térmicos repetidos y mantener su integridad estructural. La selección del material dependerá del metal a fundir; para aleaciones con puntos de fusión más bajos, como el zinc, se pueden usar aceros menos especializados, mientras que para el aluminio o el cobre se requieren materiales más robustos.
2. Diseño de la Cavidad y Sistemas de Colada
El diseño de la cavidad interna de la lingotera es una ciencia en sí misma. Debe incorporar ángulos de desmoldeo adecuados para facilitar la extracción de la pieza, sistemas de alimentación (bebederos y canales) que aseguren un llenado completo y uniforme del molde, y respiraderos para permitir el escape de gases. Los mazarotas o alimentadores son componentes adicionales que se diseñan para compensar la contracción del metal durante la solidificación, evitando la formación de rechupe. Un diseño óptimo minimiza la necesidad de mecanizado posterior y reduce los defectos de fundición.
C. Herramientas de Seguridad y Manipulación
La seguridad es primordial en el taller de fundición. La manipulación de metal fundido y la operación de equipos de alta temperatura conllevan riesgos significativos.
1. Equipo de Protección Personal (EPP)
El EPP indispensable incluye caretas de protección facial con pantalla de policarbonato, guantes resistentes al calor (de cuero o aramida), delantales o chaquetas de cuero, pantalones de algodón grueso sin pliegues y botas de seguridad con puntera de acero y metatarsal. La ropa sintética debe evitarse, ya que puede fundirse y adherirse a la piel en caso de salpicaduras.
2. Herramientas de Manipulación
Cucharones de vertido con mango largo, pinzas para crisol, varillas de escoria y desnatadoras son esenciales para manipular el metal fundido de manera segura. Deben ser de materiales resistentes al calor y estar en perfecto estado. Cualquier herramienta que entre en contacto con el metal fundido debe estar seca y, si es posible, precalentada, para evitar reacciones violentas debido a la humedad.
III. El Proceso Paso a Paso: Desde el Diseño hasta la Pieza Final
Dominar la fundición en lingotera implica seguir un proceso metódico, donde cada etapa contribuye al éxito final de la pieza. La atención al detalle en cada fase es lo que distingue una pieza mediocre de una de alta calidad.
A. Diseño y Preparación de la Pieza y el Molde
El proceso comienza mucho antes de encender el horno. El diseño de la pieza debe ser optimizado para la fundición en lingotera, considerando los requisitos del desmolde y la minimización de defectos.
1. Modelado 3D y Simulaciones
Hoy en día, el diseño se realiza a menudo mediante software CAD, que permite la creación de modelos 3D precisos. Las herramientas de simulación de fundición (software CAE) pueden predecir el flujo del metal, los patrones de solidificación y la formación de posibles defectos, permitiendo ajustes en el diseño de la lingotera antes de su fabricación física, ahorrando tiempo y dinero.
2. Mecanizado y Acabado de la Lingotera
Una vez diseñado, el molde se mecaniza con alta precisión. Las superficies de la cavidad deben ser lisas y pulidas para garantizar un buen acabado superficial de la pieza fundida y facilitar el desmolde. Es crucial verificar las tolerancias dimensionales de la lingotera antes de su uso.
B. Precalentamiento, Recubrimiento y Ensamblaje del Molde
El precalentamiento del molde es una etapa crítica que a menudo se subestima.
1. La Importancia del Precalentamiento
Las lingoteras se precalientan a una temperatura específica (que varía según el metal y el tamaño del molde) antes de cada vertido. Un precalentamiento adecuado reduce el choque térmico que sufre el metal fundido al entrar en contacto con el molde, mejora el flujo del metal, permite un llenado más completo de la cavidad y minimiza la formación de defectos superficiales. Además, prolonga la vida útil de la lingotera.
2. Recubrimientos para Lingoteras
Antes del vertido, las cavidades del molde se recubren con una capa fina de material refractario, como grafito en polvo, talco o recubrimientos cerámicos especializados. Estos recubrimientos actúan como una barrera térmica, controlan la tasa de enfriamiento, facilitan el desmolde y protegen la superficie del molde del ataque del metal fundido, extendiendo su vida útil. El recubrimiento debe ser uniforme y sin exceso.
C. Fundición: Fusión, Vertido y Solidificación
Aquí es donde la materia prima se transforma en la forma deseada.
1. Control de la Temperatura del Metal
La temperatura del metal fundido es uno de los parámetros más críticos. Una temperatura insuficiente provocará un llenado incompleto del molde (rechupes fríos), mientras que una temperatura excesiva puede causar quemaduras en el molde o porosidad. La temperatura debe monitorearse constantemente con pirómetros adecuados.
2. La Técnica de Vertido
El metal fundido se vierte en el bebedero de la lingotera de manera controlada y constante. El objetivo es minimizar la turbulencia y la incorporación de aire, que pueden conducir a la formación de óxidos y porosidad. La velocidad de vertido debe ser consistente y adaptada al diseño del sistema de alimentación.
3. Solidificación y Extracción
Una vez vertido el metal, se permite que se solidifique dentro de la lingotera. El tiempo de solidificación es crucial y depende del metal, el tamaño de la pieza y la temperatura del molde. Una vez solidificada, la pieza se extrae cuidadosamente del molde utilizando herramientas de desmolde, prestando atención a no dañar la pieza ni la lingotera.
IV. Post-Fundición: Acabado y Control de Calidad
El trabajo no termina con la extracción de la pieza. Las etapas posteriores son igual de importantes para asegurar la funcionalidad y estética.
A. Desbarbado y Limpieza
Una vez que la pieza se ha enfriado, se procede a desbarbarla, que es el proceso de retirar los excesos de metal del sistema de colada (bebederos, canales y mazarotas). Esto se puede hacer con sierras, amoladoras, cinceles o limas, dependiendo del tamaño y material. La limpieza posterior puede incluir chorreado de arena o granallado para mejorar el acabado superficial y eliminar cualquier residuo del recubrimiento del molde.
B. Tratamientos Térmicos y Acabados Superficiales
Para muchas aleaciones, especialmente las de aluminio, los tratamientos térmicos post-fundición son esenciales para desarrollar las propiedades mecánicas finales deseadas. Estos tratamientos, como el envejecimiento artificial o la solución, alteran la microestructura del metal.
1. Tipos de Tratamientos Térmicos
Los tratamientos térmicos pueden incluir recocido para reducir la dureza, templado para aumentar la resistencia y envejecimiento para mejorar propiedades específicas. La elección del tratamiento depende de la aleación y de los requisitos de ingeniería de la pieza final.
2. Opciones de Acabado
Además de los tratamientos térmicos, se pueden aplicar diversos acabados superficiales como anodizado, cromado, pintura o pulido. Estos acabados pueden mejorar la resistencia a la corrosión, la durabilidad o simplemente la estética de la pieza.
C. Control de Calidad y Detección de Defectos
El control de calidad es un componente integral de la fundición en lingotera, asegurando que las piezas cumplan con las especificaciones.
1. Inspección Visual y Dimensional
La inspección visual permite detectar defectos superficiales como grietas, rechupes externos, llenado incompleto o rebabas excesivas. La inspección dimensional, utilizando calibradores, micrómetros y CMMs (Máquinas de Medición por Coordenadas), verifica que las piezas estén dentro de las tolerancias especificadas.
2. Ensayos No Destructivos (END) y Destructivos (ED)
Los END, como la radiografía, ultrasonido o líquidos penetrantes, permiten detectar defectos internos sin dañar la pieza. Los ED, como los ensayos de tracción o dureza, se realizan en muestras representativas para verificar las propiedades mecánicas del material. La meta es identificar y corregir las causas de cualquier defecto para mejorar continuamente el proceso.
V. Optimizando el Proceso: Claves para la Excelencia en la Fundición
| Capítulo | Páginas | Número de ejercicios |
|---|---|---|
| Introducción | 5-10 | 3 |
| Fundamentos de la fundición en lingotera | 11-20 | 5 |
| Técnicas avanzadas de fundición | 21-30 | 7 |
| Errores comunes y cómo evitarlos | 31-40 | 4 |
La excelencia en la fundición no se alcanza de la noche a la mañana. Es un camino de mejora continua, observación y ajuste. Cada pieza fundida es una oportunidad para aprender y refinar la técnica.
A. La Importancia de la Repetibilidad y el Control de Variables
En la fundición, como en muchas otras disciplinas técnicas, la repetibilidad es sinónimo de calidad. Cada variable en el proceso (temperatura del metal, temperatura del molde, tiempo de vertido, tipo de recubrimiento, etc.) debe ser controlada de manera rigurosa. Un registro detallado de los parámetros de cada fundición permite identificar rápidamente la causa de cualquier defecto y ajustar el proceso para futuras tiradas. La estandarización de procedimientos es la base para lograr resultados consistentes.
B. Solución de Problemas Comunes y Mejora Continua
Incluso los fundidores más experimentados se enfrentan a problemas. La clave es la capacidad de diagnosticar defectos y aplicar soluciones efectivas.
1. Defectos Comunes y sus Causas
- Porosidad: Causada por gases disueltos en el metal, humedad en el molde o turbulencia durante el vertido.
- Llenado incompleto (rechupes fríos): Temperatura del metal o del molde demasiado baja, velocidad de vertido lenta o diseño inadecuado del sistema de alimentación.
- Grietas: Estrés residual debido a un enfriamiento no uniforme, diseño inadecuado de la pieza o una mala elección de la aleación.
- Inclusiones: Escoria, óxidos u otros materiales extraños que quedan atrapados en el metal fundido.
- Adherencia al molde: Recubrimiento insuficiente o dañado, o temperatura excesiva del metal.
2. Estrategias de Mejora
La mejora continua implica documentar cada problema, analizar sus causas raíz y probar soluciones sistemáticamente. Esto puede incluir ajustes en la temperatura de vertido, cambios en el diseño del sistema de alimentación, optimización de los recubrimientos o incluso la modificación del diseño de la pieza. La experimentación controlada y la paciencia son tus aliados más valiosos.
La fundición en lingotera es más que una técnica; es una habilidad que, una vez dominada, otorga una verdadera independencia en el taller. Te permite ser el arquitecto y el constructor de tus propias ideas, transformando simples metales en componentes de alta calidad con tus propias manos. Es un camino de aprendizaje constante, donde cada pieza fundida, exitosa o fallida, te acerca un paso más a la maestría. Empieza poco a poco, con proyectos sencillos, y no temas a los errores; son tus mejores maestros. Con la práctica y la dedicación, pronto estarás fundiendo con confianza y precisión, abriendo un nuevo universo de posibilidades para tu taller.