
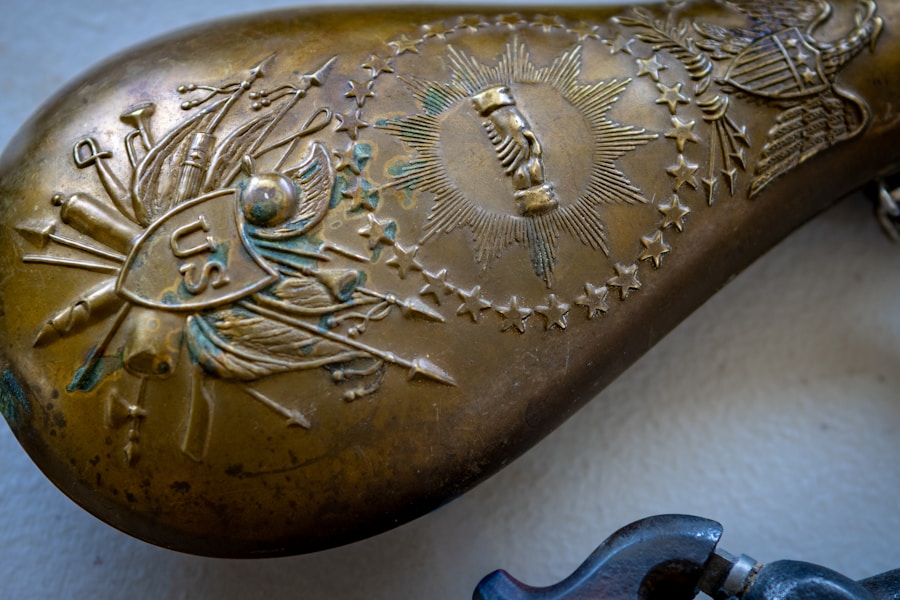
La oxidación del latón para obtener tonos marrones y azules de manera estable es un proceso que combina la aplicación de calor y soluciones acuosas específicas. La clave reside en entender la química de la superficie del latón y controlar las variables para fomentar la formación de pátinas deseadas, en lugar de una corrosión incontrolada. Este artículo explorará las técnicas y consideraciones necesarias para lograr resultados estables y estéticamente atractivos.
Fundamentos de la Oxidación del Latón
El latón, una aleación de cobre y zinc, es susceptible a la oxidación debido a la reactividad de sus componentes, especialmente el cobre. La pátina resultante no es meramente una capa de suciedad, sino una transformación química controlada de la superficie del metal. El objetivo es formar óxidos estables que no se desprendan fácilmente o que continúen reaccionando de manera impredecible.
La Química Detrás de la Pátina
Cuando el latón entra en contacto con el oxígeno del aire, especialmente en presencia de humedad, comienza un proceso de oxidación lento. Este proceso natural da lugar a la formación de óxidos de cobre (Cu₂O y CuO) y, en menor medida, de óxidos de zinc. La pátina que vemos en objetos de latón antiguos es el resultado de décadas de esta exposición. Para acelerar y controlar este proceso, introducimos catalizadores como el calor y soluciones químicas.
Factores que Influyen en el Resultado
La composición específica del latón (proporción de cobre y zinc), la temperatura, la concentración de las soluciones, el tiempo de exposición y la preparación de la superficie son factores críticos. Pequeñas variaciones en cualquiera de estas variables pueden alterar significativamente el color y la estabilidad de la pátina. Imagina cada factor como un dial en un panel de control; ajustarlos con precisión es vital para la melodía deseada.
Preparación de la Superficie
Antes de intentar cualquier proceso de oxidación, la preparación de la superficie es un paso ineludible. Sin una superficie impecablemente limpia y libre de contaminantes, la pátina no se adherirá de manera uniforme ni ofrecerá la estabilidad deseada. Piense en ello como el lienzo para su obra; un lienzo sucio nunca revelará el verdadero brillo de los colores.
Limpieza Mecánica
Comience con una limpieza mecánica para eliminar óxidos preexistentes, arañazos profundos o cualquier residuo físico. Esto puede lograrse mediante lijado con papeles de grano progresivamente más finos (desde 220 hasta 600 o incluso más finos, dependiendo del acabado deseado), cepillado con cepillos de alambre de latón o acero inoxidable (con precaución para evitar rayar el metal), o el uso de medios de pulido rotativos. El objetivo es una superficie uniforme y lisa.
Desengrasado Químico
Después de la limpieza mecánica, es crucial eliminar cualquier residio de grasa, aceite o huellas dactilares. Estos contaminantes actúan como barreras, impidiendo que la solución oxidante o el calor interactúen de manera uniforme con el metal. Un baño en una solución alcalina tibia (como agua con jabón lavavajillas o una solución diluida de hidróxido de sodio) seguido de un enjuague exhaustivo con agua destilada es fundamental. Asegúrese de no tocar la superficie limpia con las manos desnudas; use guantes. Un último enjuague con alcohol isopropílico y un secado al aire pueden asegurar la eliminación de cualquier residuo acuoso.
Oxidación por Calor para Tonos Marrones
La aplicación de calor es uno de los métodos más directos y efectivos para inducir tonos marrones en el latón. Este proceso, conocido como «bronceado por calor» o «termopatización», depende de la formación de óxidos de cobre a temperaturas elevadas. La gama de marrones que se pueden obtener va desde un dorado ámbar claro hasta un marrón oscuro casi negro.
Técnica de Calentamiento Controlado
Para calentar el latón, puede utilizar una antorcha de propano o butano, un horno o una placa calefactora. El método elegido dependerá del tamaño y la forma de la pieza.
- Antorcha: Ideal para piezas pequeñas o para crear gradientes de color. Aplique la llama de manera uniforme, moviéndola constantemente para evitar puntos calientes excesivos. Observe cómo el color del metal cambia: comenzará a tornarse dorado oscuro, luego ámbar, y finalmente varios tonos de marrón.
- Horno o Placa Calefactora: Más adecuado para piezas más grandes o para lograr una coloración uniforme en toda la superficie. Precaliente el horno a una temperatura entre 200°C y 350°C (390°F a 660°F). Coloque la pieza de latón limpia y seca dentro del horno. El tiempo requerido variará según la temperatura y el grosor del latón, pero generalmente oscila entre 15 minutos y una hora.
Controlando la Intensidad del Marrón
La intensidad del tono marrón está directamente relacionada con la temperatura y el tiempo de exposición al calor. A temperaturas más bajas o tiempos de exposición más cortos, se obtendrán marrones más claros. Temperaturas más altas o exposiciones prolongadas producirán marrones más oscuros, llegando incluso a negros si se sobrecalienta. Es crucial monitorear el cambio de color cuidadosamente. Una vez que se alcanza el tono deseado, retire la pieza del calor y déjela enfriar lentamente al aire. Un enfriamiento brusco podría causar deformaciones o tensiones en el metal.
Oxidación Acuosa para Tonos Marrones y Azules
Las soluciones acuosas ofrecen una mayor versatilidad y control sobre los tonos resultantes, permitiendo obtener desde marrones profundos hasta vibrantes azules y verdes. Estas soluciones funcionan mediante reacciones químicas controladas en la superficie del latón.
Soluciones para Tonos Marrones
Para lograr tonos marrones con soluciones acuosas, se suelen emplear compuestos de sulfuro. El sulfuro de potasio (hígado de azufre) es una opción común.
- Hígado de Azufre (Sulfuro de Potasio): Prepare una solución diluida de hígado de azufre en agua tibia (aproximadamente 1 cucharadita por litro de agua). La concentración y la temperatura del agua influirán en la velocidad y la intensidad del color. Sumerja la pieza de latón limpia y desengrasada en la solución. Observe cómo la superficie comienza a oscurecerse, pasando de un amarillo pálido a varios tonos de marrón y finalmente a negro. Retire la pieza cuando alcance el tono deseado y enjuague inmediatamente con agua corriente para detener la reacción. Puede frotar la pieza ligeramente con un paño suave mientras está húmeda para revelar matices y destacar relieves.
- Variantes: Experimente con la temperatura de la solución (más caliente acelera la reacción) y la concentración. Algunos prefieren aplicar la solución con un pincel o un rociador para un mayor control o para crear efectos localizados.
Soluciones para Tonos Azules
La creación de pátinas azules en latón es un proceso más delicado y a menudo requiere una combinación de química y, a veces, la presencia de otros metales o condiciones atmosféricas específicas. Los tonos azules suelen ser el resultado de la formación de sulfato de cobre básico o carbonato de cobre, que son más estables.
- Amoníaco y Cloruro de Amonio: Esta combinación es una de las más populares para azules. Prepare una solución de cloruro de amonio (sal de amoníaco) en agua destilada (por ejemplo, 50g por litro). Rocíe la pieza de latón limpia con esta solución o sumérjala brevemente. Luego, coloque la pieza en un recipiente sellado con un pequeño recipiente abierto de amoníaco concentrado (sin que el líquido toque el latón). Los vapores de amoníaco interactuarán con el cloruro de amonio en la superficie del latón, promoviendo la formación de sales de cobre azules. Este proceso puede llevar varias horas o incluso días. Monitoree visualmente el desarrollo del color. La clave es la humedad y la concentración de vapores.
- Sulfato de Cobre y Soluciones Ácidas Débiles: Una solución diluida de sulfato de cobre (vitriolo azul) con un acidificante suave como vinagre o ácido cítrico puede producir tonos azul verdosos. Sumerja la pieza o aplique la solución. La reacción es más lenta y puede requerir múltiples aplicaciones o períodos de exposición al aire entre inmersiones. La presencia de humedad ambiental es crucial para que estos sulfatos y carbonatos se formen y estabilicen con un color azul distintivo.
- Control del Tono Azul: El azul puede ser elusivo. La clave está en la paciencia y en mantener un ambiente húmedo y con la presencia de los reactivos adecuados. Experimentar con la concentración y la exposición es vital.
Estabilización y Sellado de la Pátina
| Proceso de oxidación | Tonos marrón | Tonos azul |
|---|---|---|
| Temperatura recomendada | 150°C | 200°C |
| Tiempo de exposición al calor | 30 minutos | 45 minutos |
| Solución acuosa utilizada | Agua y sulfato de cobre | Agua y nitrato de hierro |
| Pretratamiento del latón | Desengrasado y decapado | Desengrasado y decapado |
Una vez que ha logrado el color deseado, el siguiente paso crítico es estabilizar y proteger la pátina. Sin este paso, la pátina puede continuar oxidándose, desvanecerse o, lo que es peor, mancharse y degradarse. Piense en ello como aplicar un fijador a una pintura; sella el trabajo y lo protege del paso del tiempo.
Lavado y Secado
Después de la aplicación de soluciones acuosas, es fundamental enjuagar la pieza a fondo con agua destilada para eliminar cualquier residuo químico. Los residuos pueden continuar reaccionando y arruinar el color o la estabilidad a largo plazo. Una vez enjuagada, seque la pieza completamente. Puede usar un secador de pelo a baja temperatura o dejarla secar al aire en un ambiente libre de polvo. Asegúrese de que no quede humedad atrapada.
Sellado Protector
Existen varias opciones para sellar la pátina, cada una con sus propias características de acabado y durabilidad.
- Ceras Microcristalinas: Las ceras, como la Renaissance Wax, son excelentes para sellar pátinas. Proporcionan una capa protectora duradera que es reversible y no altera significativamente el color o el brillo de la pátina. Aplique una capa fina con un paño suave, déjela secar por unos minutos y luego pula suavemente para un brillo sutil. Ofrecen buena protección contra la humedad y el contacto leve.
- Lacados y Barnices Transparentes: Para una protección más robusta, especialmente en objetos que serán manipulados con frecuencia o expuestos a condiciones ambientales adversas, los lacados o barnices acrílicos transparentes son una buena opción. Estos vienen en acabados mate, satinado y brillante. Aplíquelos en capas finas y uniformes, preferiblemente con aerógrafo o brocha suave, siguiendo las instrucciones del fabricante. La ventaja es una barrera física fuerte, pero la desventaja es que pueden alterar el aspecto visual (añadir brillo) y son más difíciles de remover sin dañar la pátina. Asegúrese de que el producto sea compatible con metales y no amarillee con el tiempo.
- Aceites: Para piezas que tendrán un contacto más directo, o si se desea un acabado más «vivo» y menos sellado, ciertos aceites como el aceite de linaza hervido o aceites específicos para metales pueden ofrecer cierta protección. No proporcionan una barrera tan robusta como los lacados, pero nutren la superficie y dan un brillo cálido. Requieren reaplicaciones periódicas.
Consejos Avanzados y Solución de Problemas
La oxidación del latón es tanto una ciencia como un arte. La experimentación es clave, y no siempre todo sale según lo planeado. Aquí hay algunos consejos para mejorar sus resultados y abordar problemas comunes.
La Importancia de la Experimentación
Cada pieza de latón es única, y cada entorno de trabajo presenta sus propias variables. Guarde un registro detallado de sus procesos: concentraciones de soluciones, temperaturas, tiempos de exposición y observaciones. Esto le permitirá replicar éxitos y corregir errores. No tenga miedo de probar pequeñas muestras primero.
Problemas Comunes y Soluciones
- Pátina Irregular o Manchada: Esto generalmente indica una preparación deficiente de la superficie (grasas, suciedad) o una aplicación inconsistente de la solución/calor. Vuelva a limpiar y repita el proceso, asegurándose de que la superficie esté impecable y la aplicación sea uniforme.
- Pátina que se Desprende: Una pátina que se desprende fácilmente puede ser el resultado de una reacción demasiado agresiva o una superficie insuficientemente preparada. Asegúrese de que la superficie esté ligeramente «mordida» por la solución pero no excesivamente grabada. El sellado adecuado también es crucial.
- Color No Deseado: Esto es parte del proceso de aprendizaje. Ajuste sus variables (concentración, temperatura, tiempo). A veces, un tono no deseado puede ser «modificado» con otra aplicación o puliendo ligeramente las zonas para exponer el metal base y volver a oxidar.
- Pátina «Muerta» o Sin Profundidad: Esto puede ocurrir si la pátina es demasiado uniforme o si se aplica una capa de sellador que «ahoga» el color. Intente pulir suavemente las áreas elevadas con lana de acero fina (grado 0000) o un paño suave para revelar el brillo metálico subyacente y dar profundidad. Luego, vuelva a sellar.
Consideraciones de Seguridad
Trabajar con productos químicos y calor siempre conlleva riesgos. Es fundamental tomar precauciones adecuadas.
Protección Personal
Siempre use guantes de nitrilo o látex para proteger sus manos de las soluciones químicas. Utilice gafas de seguridad para proteger sus ojos de salpicaduras. Si trabaja con vapores de amoníaco o soluciones que emiten humos, asegúrese de estar en un área bien ventilada o utilice una mascarilla con filtros adecuados.
Manejo de Químicos
Almacene los productos químicos en sus envases originales, bien etiquetados y fuera del alcance de niños y mascotas. Nunca mezcle productos químicos al azar sin conocer las posibles reacciones. Siempre añada el ácido al agua, no el agua al ácido, cuando prepare soluciones ácidas. Deseche las soluciones usadas de manera responsable, siguiendo las normativas locales.
Dominar la oxidación del latón requiere paciencia, práctica y un entendimiento de los materiales. Con el tiempo y la experimentación, podrá lograr resultados estables y estéticamente ricos que realzarán sus piezas de latón. Recuerde que cada pátina cuenta una historia, y usted es el narrador.