La fabricación de charnelas y bisagras en materiales nobles es un arte milenario que combina la precisión de la ingeniería con la belleza intrínseca de los metales. Estos pequeños componentes, a menudo pasados por alto, son pilares fundamentales en la funcionalidad y estética de innumerables objetos, desde muebles antiguos hasta joyería contemporánea. El secreto reside en la selección del material, el diseño meticuloso y las técnicas de forjado y acabado que transforman un trozo de metal en una pieza de ingeniería duradera y visualmente atractiva. Acompáñame en este viaje para desentrañar los procesos y conocimientos que subyacen a la creación de estas maravillas mecánicas.
I. La Anatomía de una Charnela o Bisagra: Más Allá de lo Evidente
Antes de profundizar en los materiales y procesos, es fundamental comprender la estructura básica de estos mecanismos articulados. Una charnela o bisagra, en su esencia, es un dispositivo que permite el movimiento angular entre dos piezas sólidas. Su aparente simplicidad esconde un diseño ingenioso y una funcionalidad crítica.
A. Componentes Clave y su Función
- Palas (o Alas): Son las partes planas de la bisagra que se fijan a los elementos que se desean articular (por ejemplo, una puerta y su marco, o las tapas de un estuche). Su forma y tamaño varían enormemente según la aplicación y el material.
- Perno (o Pasador): El eje central alrededor del cual giran las palas. Es el corazón de la articulación y su resistencia es crucial para la longevidad de la bisagra. Puede ser fijo o extraíble.
- Nudillos (o Nudos): Son las secciones cilíndricas que se forman en los extremos de las palas y que se interconectan para alojar el perno. El número y la forma de los nudillos influyen en la resistencia y el movimiento de la bisagra.
- Remate (o Pomo): En algunas bisagras decorativas, especialmente en las de mayor tamaño o visibilidad, los extremos del perno pueden estar ornamentados con remates, añadiendo un toque estético.
- Holgura (o Juego): El espacio mínimo entre las piezas móviles para permitir el giro sin fricción excesiva. Un juego excesivo puede causar inestabilidad; una holgura insuficiente puede provocar atascos.
B. Principios Mecánicos Fundamentales
La bisagra opera bajo el principio de una junta giratoria. La fuerza aplicada a una de las piezas móviles se transmite al perno, que actúa como un fulcro. La resistencia al cizallamiento del perno y la resistencia a la flexión de las palas son factores críticos que determinan la capacidad de carga de la bisagra. El diseño, la precisión en la fabricación y la elección del material son interdependientes para asegurar una operación suave y duradera.
II. Materiales Nobles: Fundamento de Durabilidad y Estética
La elección del material es el primer y quizás más determinante paso en la creación de una charnela o bisagra excepcional. Los «materiales nobles» no solo se refieren a su valor intrínseco, sino también a sus propiedades mecánicas, su resistencia a la corrosión y su capacidad de ser trabajados para lograr acabados estéticos superiores.
A. Metales Preciosos: Oro, Plata y Platino
Estos metales son elegidos principalmente por su belleza, maleabilidad y resistencia a la corrosión, especialmente en joyería y objetos de lujo.
- Oro: Es excepcionalmente maleable y dúctil, lo que facilita el forjado y el modelado de pequeñas charnelas para broches, pulseras o cajas de reloj. A menudo se alea con otros metales (cobre, plata) para aumentar su dureza y cambiar su color.
- Plata: Apreciada por su brillo, la plata es más dura que el oro puro, pero aún muy trabajable. Se utiliza en bisagras para objetos de plata, como estuches, marcos o vajillas. La plata esterlina (92.5% plata) es la más común por su equilibrio entre pureza y resistencia.
- Platino: Extremadamente resistente a la corrosión y con una dureza superior a la del oro, el platino es ideal para bisagras que requieren máxima durabilidad y una superficie inalterable, como en alta joyería o componentes de precisión. Su alto punto de fusión y dificultad de trabajo lo hacen más exclusivo.
B. Aleaciones de Cobre: Bronce y Latón
Estas aleaciones son las protagonistas en muchas aplicaciones decorativas y funcionales debido a su buena resistencia, trabajabilidad y capacidad de adquirir pátinas atractivas.
- Bronce: Una aleación de cobre y estaño, el bronce es conocido por su resistencia, dureza y excepcional resistencia a la corrosión, especialmente en ambientes marinos. Sus bisagras se encuentran en mobiliario antiguo, embarcaciones y elementos arquitectónicos. La pátina que desarrolla con el tiempo es muy valorada.
- Latón: Una aleación de cobre y zinc, el latón es más maleable que el bronce y más fácil de mecanizar. Se utiliza ampliamente en bisagras decorativas para muebles, puertas interiores y elementos de ferretería por su brillo dorado y su capacidad de pulido. También es una base excelente para el chapado.
C. Acero Inoxidable: Resistencia y Funcionalidad
Aunque no es un «metal precioso» en el sentido tradicional, el acero inoxidable es un «material noble» por sus propiedades mecánicas y su resistencia a la corrosión, cruciales para aplicaciones industriales y arquitectónicas.
- Tipos de Acero Inoxidable: Principalmente se utilizan las series 304 y 316. El 316 es superior en resistencia a la corrosión, especialmente en ambientes salinos o ácidos.
- Aplicaciones: Sus bisagras se encuentran en cocinas, baños, mobiliario de exterior, barcos, instalaciones médicas y cualquier lugar donde se requiera higiene, durabilidad y resistencia a la intemperie. Su acabado puede ser satinado, pulido o cepillado.
III. El Arte del Forjado: Dando Forma a la Bisagra
Una vez seleccionado el material, el proceso de forjado es donde la habilidad del artesano o la precisión de la máquina transforman la materia prima en la forma deseada. El forjado es una de las técnicas más antiguas de metalistería.
A. Forjado en Caliente: Modelando el Metal
El forjado en caliente implica calentar el metal a temperaturas elevadas (por debajo de su punto de fusión, pero lo suficiente para que sea maleable) y luego darle forma mediante golpes o presión.
- Ventajas: Permite deformaciones plásticas significativas, reduce la tensión interna del metal y mejora la estructura granular, aumentando la resistencia y la tenacidad. Es ideal para formas complejas o para piezas que requieren una gran resistencia.
- Desventajas: Requiere un control preciso de la temperatura para evitar el sobrecalentamiento y la oxidación excesiva.
- Proceso: El metal se calienta en un horno o fragua, se extrae y se golpea con martillos (manuales o mecánicos) o se prensa con troqueles para obtener la forma deseña de las palas y los nudillos.
B. Forjado en Frío: Precisión y Superficies Finas
El forjado en frío, por el contrario, se realiza a temperatura ambiente. El metal se deforma mediante prensas de alta presión o troqueles.
- Ventajas: Produce piezas con tolerancias más estrechas, mejores acabados superficiales y un mayor endurecimiento por deformación, lo que aumenta la resistencia. Ideal para la producción en masa de bisagras pequeñas y precisas.
- Desventajas: Requiere mayor fuerza para deformar el metal y puede provocar tensiones internas si no se controla adecuadamente.
- Proceso: El metal en forma de láminas o varillas se introduce en prensas con troqueles específicos que cortan y pliegan el material para formar las palas y los nudillos.
C. Fundición: Versatilidad en Formas
Aunque no es estrictamente un forjado, la fundición es un método importante para fabricar bisagras, especialmente aquellas con diseños intrincados o de gran tamaño.
- Proceso: El metal se funde y se vierte en moldes preformados. Una vez solidificado, la pieza se retira del molde y se somete a procesos de acabado.
- Ventajas: Permite la creación de formas muy complejas y decorativas que serían difíciles o imposibles de forjar.
- Desventajas: Puede presentar porosidad y una estructura granular menos refinada que el forjado, lo que puede afectar la resistencia si no se controla.
IV. Mecanizado y Ensamblaje: La Precisión al Detalle
Después del forjado o la fundición, las piezas requieren un mecanizado preciso para asegurar un ajuste perfecto y un movimiento suave. Este es el punto donde la bisagra cobra vida.
A. Perforación y Mandrinado de los Nudillos
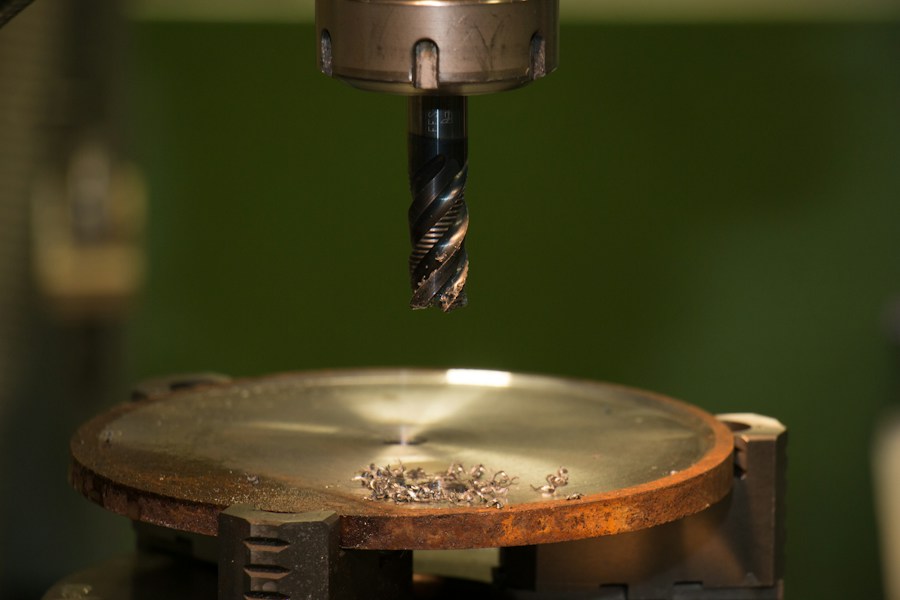
Los nudillos deben ser perforados con una precisión milimétrica para alojar el perno. El mandrinado posterior asegura que la superficie interna del orificio sea perfectamente lisa y tenga el diámetro exacto.
- Herramientas: Se utilizan taladros de precisión y máquinas mandrinadoras. Para volúmenes altos, se emplean máquinas CNC (Control Numérico por Computadora) que garantizan la consistencia.
- Importancia: Un orificio mal perforado resultará en una bisagra que se atasca, tiene juego excesivo o se desgasta prematuramente.
B. Rectificado y Pulido de Superficies
El acabado superficial es crucial tanto para la estética como para la funcionalidad. El rectificado elimina imperfecciones y marcas de las operaciones anteriores, mientras que el pulido proporciona el brillo deseado.
- Técnicas: Se emplean lijadoras, pulidoras y, en algunos casos, procesos de vibrado o electropulido para lograr una superficie uniforme y lisa.
- Beneficios: Un acabado suave reduce la fricción entre las palas y los nudillos, prolonga la vida útil de la bisagra y mejora su apariencia visual.
C. Ensamblaje y Remachado del Perno
Una vez que las palas y los nudillos están listos, se inserta el perno. En muchas bisagras, los extremos del perno se remachan (se ensanchan o se doblan) para asegurarlo en su lugar, evitando que se salga.
- Remachado: Puede hacerse con herramientas manuales o hidráulicas, dependiendo del tamaño y material del perno.
- Pernos Extraíbles: En bisagras donde se requiere la separación de las piezas, el perno no se remacha permanentemente y a menudo tiene un cabezal o un mecanismo de retención.
V. Acabados y Protección: La Capa Final de Belleza y Resistencia
| Proceso de fabricación | Materiales utilizados | Tiempo de elaboración |
|---|---|---|
| Tallado artesanal de la bisagra | Oro, plata y bronce | 2 días |
| Detalles decorativos | Incrustaciones de piedras preciosas | 1 día |
| Acabado y pulido | Algodón y cera de abeja | 1 día |
El acabado final no es solo una cuestión estética; es una capa protectora que salvaguarda la bisagra de la corrosión y el desgaste ambiental, asegurando su longevidad y manteniendo su atractivo visual.
A. Galvanoplastia (Chapado Electrolítico)
Este proceso implica depositar una capa fina de otro metal sobre la superficie de la bisagra mediante electrólisis.
- Aplicaciones Comunes: Niquelado (resistencia a la corrosión y brillo), cromado (dureza y brillo espejo), latonado (apariencia de latón en metales base más económicos), plateado y dorado (estética de lujo).
- Ventajas: Proporciona protección contra la corrosión, mejora la dureza superficial y ofrece una amplia gama de acabados decorativos.
B. Lacado y Patinado
Estos acabados se centran en la estética y la preservación del color natural o inducido del metal.
- Lacado: Una capa transparente de laca se aplica sobre la bisagra para protegerla de la oxidación y el deslustre, manteniendo su brillo original. Común en latón y bronce pulido.
- Patinado: Un proceso que acelera la formación de una pátina natural (como el verdín en el bronce) o que aplica químicos para crear colores y texturas específicas. Añade un carácter envejecido y distinguido.
C. Anodizado (para Aluminio) y Recubrimientos en Polvo
Aunque el aluminio no es un metal «noble» en el mismo sentido que el oro o el bronce, las bisagras de aluminio son comunes en aplicaciones ligeras y requieren acabados específicos.
- Anodizado: Un proceso electrolítico que espesa la capa de óxido natural en la superficie del aluminio, aumentando su dureza y resistencia a la corrosión, y permitiendo la tinción en diversos colores.
- Recubrimientos en Polvo: Una pintura en polvo se aplica electrostáticamente a la bisagra y luego se cura en un horno. Ofrece una capa protectora muy duradera y una gran variedad de colores y acabados.
Como has podido ver, la fabricación de charnelas y bisagras en materiales nobles es un campo donde la tradición y la innovación se entrelazan. Cada etapa, desde la selección del metal hasta el acabado final, es crítica y exige un profundo conocimiento de la metalurgia y la mecánica. La próxima vez que uses un objeto con bisagras, tómate un momento para apreciar la ingeniería y el arte que se esconde en su funcionamiento, el testimonio silencioso de un trabajo que busca la perfección en los detalles más pequeños.